


Zento Trilium Metal Tech Co., Ltd. является одним из ведущих производителей и поставщиков закладных деталей в Китае. Добро пожаловать на покупку прочных закладных деталей, сделанных в Китае, на нашем заводе. Если у вас есть какие-либо вопросы по поводу индивидуального обслуживания, пожалуйста, напишите нам.
Краткое описание продукта

Изготовленные закладные стальные детали производятся на наших линиях лазерной резки и листогибочного пресса мощностью 30 000 Вт на заводе в Дехонге.
Закладные детали — сварные пластины, сборки анкерных болтов и шпильки с головками — отливаются в бетон и служат точками крепления конструкционной стали, оборудования и строительных услуг.
Мы производим закладные для подрядчиков коммерческого строительства, строительства промышленных предприятий и инфраструктурных проектов.
Основное внимание при проектировании уделяется точности размеров (чтобы соответствовать стали, собранной на месте), целостности сварных швов (шпильки не должны выдергиваться) и защите от коррозии, соответствующей условиям эксплуатации.
Производственный процесс и оборудование
Встраивает: скрытая сталь, скрепляющая здания
Закладные пластины обманчиво просты: стальная пластина с приваренными шпильками. Но неудачная заделка в бетонную колонну или плиту может означатьструктурный провалили дорогостоящий ремонт анкера после установки.
Шаг 1: Резка и подготовка пластины
Пластины вырезаны изпластина из углеродистой стали или нержавеющей сталина нашемСистема лазерной резки мощностью 30 000 Вт. Лазер режет профиль пластины и любойотверстия или прорезиза одну операцию. Края, обработанные лазером, чистые и ровные, дополнительная шлифовка не требуется.
Шаг 2: Приварка шпилек
Шпильки с головками крепятся с помощьюсварка шпилек тянутой дугой. Контролируемая электрическая дуга расплавляет кончик шпильки и поверхность пластины, и шпилька погружается в ванну расплава, создаваясварной шов с полным проваромв миллисекундах. Этот процессвысокая повторяемостьи создает сварные швы прочнее, чем сама шпилька.
Шаг 3: Испытание на изгиб (проверка качества)
Согласно AWS D1.1, образцы шпилек из каждой производственной партиииспытанный на изгибдля проверки целостности сварного шва. Шпилька изогнута на 30 градусов от вертикали — должен быть виден сварной шов.без трещин и расслоений. Этот тест проводится при запуске и периодически на протяжении всего производства.
Шаг 4: Обработка поверхности и маркировка
Вставкиочищен от сварочных брызги обработаны в соответствии со спецификацией: окрашены, оцинкованы или оставлены без покрытия. Каждая вставкапомечено отметкой его местоположения(например, «COL-A3-EMB-01»), чтобы соответствовать строительным чертежам. Это предотвращает путаницу на рабочей площадке.

Обеспокоенность инженера-строителя: случай вытащенной шпильки
При строительстве здания со стальным каркасом была обнаружена закладная плита ссвободный шпилька. Шпильку можно было крутить вручную. Расследование показало, что шпилька быларучная дуговая сварка(не приваренными шпильками) и не приварился к пластине.
Наше решение:Мы используем толькосварка шпилек тянутой дугойдля изготовления закладных, сиспытание на изгиб согласно AWS D1.1для проверки качества. Мы предоставляемсертификаты сварки шпилекс каждой отправкой.
Защита от коррозии закладных:
Обычный (мельничная окалина):Приемлемо для внутренних и сухих помещений.
Окрашено:Обеспечивает умеренную защиту. Мы применяемгрунтовка с высоким содержанием цинкаили покрасить согласно спецификации.
Горячее цинкование:Требуется для внешнего воздействия или агрессивных сред. Оцинковка проводится после изготовления для покрытия всех поверхностей, включая сварные швы.
Точность размеров:
Монтажная сталь соединяется с закладными с помощьюболтовые соединения. Если отверстия для заделки расположены неправильно, сталь не подойдет. Мы проверяем расположение отверстий на нашихШМ или с помощью сверлильных шаблоновчтобы обеспечить точность. Для критически важных вставок мы предоставляемотчеты о проверке размеров.
Контроль качества и сертификация
Проверка сварки шпилек:
Испытание на изгиб:Согласно AWS D1.1, образцы шпилек согнуты на 30 градусов. Визуальный осмотр на наличие трещин.
Визуальный осмотр:100% сварных швов шпилек проверены на наличие заусенцев, подрезов и пористости на 360 градусов.
Проверка размеров:
Размеры пластины:Проверено с помощью рулетки или ШИМ.
Схема отверстия:Проверено с помощью калибра «годен/не годен» или КИМ.
Сертификация материала:
На материал пластин и шпилек предоставляются сертификаты прокатного стана. Номера плавок можно отслеживать по тегу для встраивания.
Проверка покрытия (если применимо):
Толщина цинкования:Проверено с помощьютолщиномер покрытия(Более или равно 55 мкм согласно ASTM A123).
Пакет документации:
Сертификаты материалов (пластины и шпильки)
Спецификация процедуры приварки шпилек (WPS)
Протоколы испытаний шпилек на изгиб
Отчет о проверке размеров (при необходимости)
Сертификат соответствия


Инженерные примечания и часто задаваемые вопросы
В1: В чем разница между сварной пластиной и закладной пластиной?
Это одно и то же. «Сварная пластина» иногда используется специально для пластин, которые будут приварены к конструкционной стали на месте. «Закладная плита» — это общий термин для любой плиты, залитой в бетон.
Вопрос 2: Мои закладные будут оцинкованы. Влияет ли это на приварку шпилек?
Мы привариваем шпильки перед цинкованием. Приварка шпилек к оцинкованной пластине приводит к пористости и слабым сварным швам. После сварки всю сборку отправляют на цинкование. Цинковое покрытие также защищает зону сварного шва.
Вопрос 3: Мне нужны закладные из нержавеющей стали для водоочистной станции. Можете ли вы предоставить нержавеющую сталь 316?
Да. Мы изготавливаем закладные из пластин нержавеющей стали 304 или 316 со шпильками с головками из нержавеющей стали. Обратите внимание, что для сварки шпилек из нержавеющей стали требуются другие параметры сварки, чем для углеродистой стали. Наше оборудование для сварки шпилек предназначено для работы с нержавеющей сталью.
В4: Какая информация вам нужна для предложения встроенных деталей?
Внедрение спецификации или чертежа с указанием размеров пластины, расположения отверстий и размеров/расположения шпилек.
Спецификация материала (A36, A572 Gr 50, нержавеющая сталь 304 и т. д.)
Требования к отделке (гладкая, окрашенная, оцинкованная)
Количество и требуемая дата поставки

Получить индивидуальное предложение
Загрузите график или рисунок для встраивания. Наша команда инженеров предоставит предложение в течение 24 часов.
Системы качества, поддерживающие этот продукт
| Сертификат ИСО 9001 |
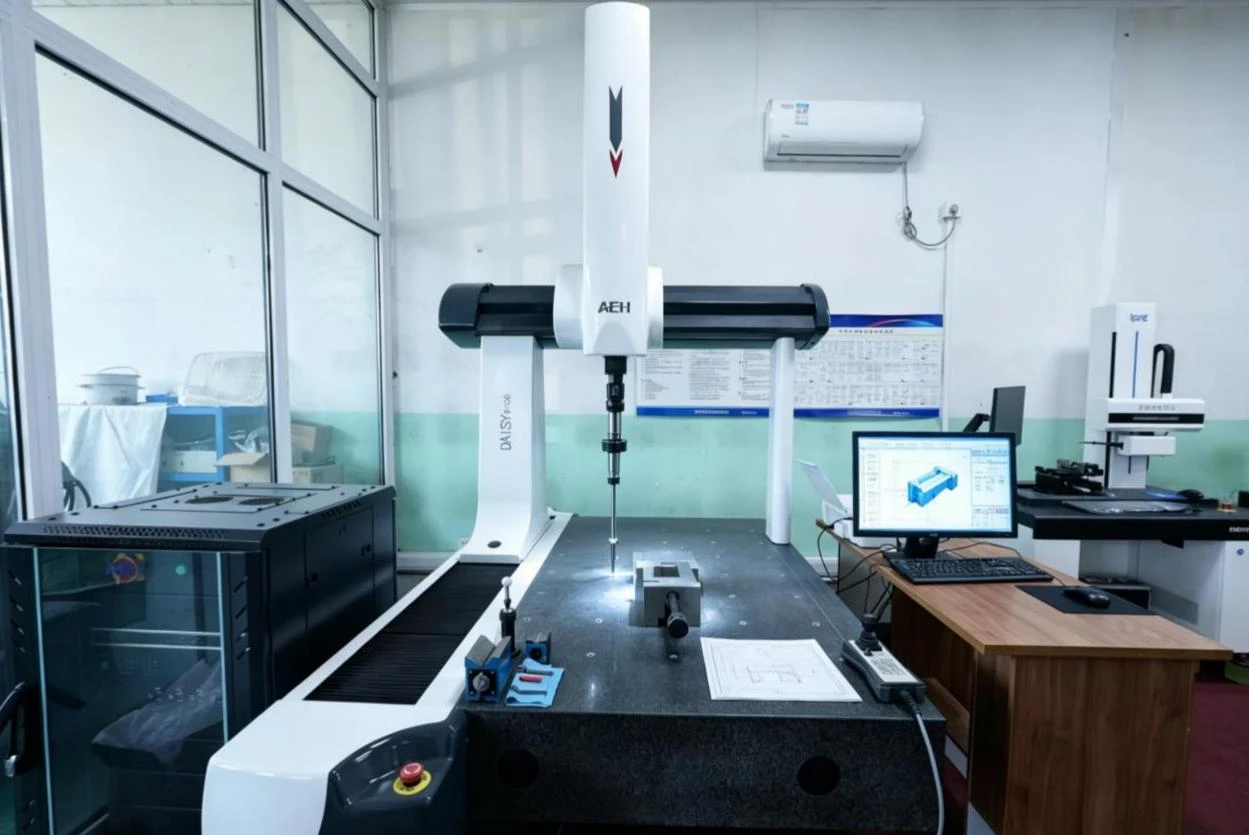
Инспекционное оборудование, используемое для этой части:
Приспособление для испытания на изгиб приварки шпилек — соответствие AWS D1.1
Измеритель толщины покрытия – проверка методом ТСП при гальванизации
КИМ — проверка расположения отверстий (критические закладные)
Zento Trilium Metal Tech Co., Ltd.|Тяньцзинь, Китай|info@zntmetal.com
Технические характеристики
|
Спецификация |
Подробности |
|
Материал |
Пластина из углеродистой стали Q235B/Q345B (стандартная) |
|
Толщина пластины |
6–25 мм (стандарт); доступны более толстые пластины |
|
Тип якоря |
Шпильки с головкой (шпильки Нельсона) |
|
Сварка шпилек |
Приварка шпилек тянутой дугой (согласно AWS D1.1) |
|
Поверхностная обработка |
Обычный (промышленная окалина) |
|
Шаблоны отверстий |
Просверленные или перфорированные отверстия для болтовых соединений. |
|
Упаковка |
Связаны на поддонах с маркировкой местоположения |
|
Сертификация |
Соответствует ISO 9001; испытание сварных швов шпилек согласно AWS D1.1 |
горячая этикетка : закладные детали, Китай производители закладных деталей, поставщики, завод, Генераторные базы, Прочные сварные конструкции, Промышленные машинные базы, Роботизированные пьедесталы, Питатель из нержавеющей стали, Универсальная мобильная база


