


Zento Trilium Metal Tech Co., Ltd. является одним из ведущих производителей и поставщиков питателей из нержавеющей стали в Китае. Добро пожаловать на покупку прочного питателя из нержавеющей стали китайского производства на нашем заводе. Если у вас есть какие-либо вопросы по поводу индивидуального обслуживания, пожалуйста, напишите нам.
Краткое описание продукта

Питатель или бункер из санитарной нержавеющей стали, изготовленный из листа нержавеющей стали 304/316 на листогибочном прессе с ЧПУ и линиях сварки TIG на заводе в Руцине.
Эти компоненты принимают, хранят и дозируют сыпучие материалы — порошки, гранулы и жидкости — в последующее технологическое оборудование.
Мы производим питатели для предприятий пищевой промышленности, фармацевтических предприятий и химических переработчиков.
Инженерная дисциплина — это санитарное проектирование (отсутствие щелей, самодренирующиеся поверхности), отслеживание материалов и контроль качества поверхности, поскольку питатель, который содержит бактерии или выделяет металлические частицы, загрязняет всю производственную партию.
Производственный процесс и оборудование
Сантехническое производство: где каждый сварной шов рассказывает историю
В пищевой и фармацевтической промышленности поверхность оборудования представляет собойповерхность контакта с пищевыми продуктами. Ямки, щели и грубые сварные швы содержат бактерии, и их невозможно очистить.
Шаг 1: Выбор материала и отслеживание
Вся нержавеющая стальотслеживаемый по партиифрезеровать сертификаты. Для фармацевтических применений мы предоставляемПоложительная идентификация материала (PMI)проверка с помощью нашего спектрометра. Это гарантирует, что используется именно тот материал, который был указан, а не замененный материал более низкого качества.
Шаг 2: Точная резка и формовка
Листы нарезаются на нашемЛазер мощностью 30 000 Втс вспомогательным азотом для получения чистых кромок без оксидов. Панели формируются на нашемЛистогибочный пресс с ЧПУс использованиемполиуретановая пленкадля предотвращения маркировки поверхности.
Шаг 3. Сварка TIG санитарных швов
Все сварные швы, контактирующие с продуктом,TIG-сварка(Аргоновая дуга Panasonic) для точного контроля нагрева и получения чистых сварных швов без пор. Сварные швыпродувка аргономна обратной стороне, чтобы предотвратить «засахаривание» (окисление), которое приводит к образованию грубых, неподдающихся очистке поверхностей.
После сварки швыуровень землис постепенно более мелкими абразивами, затемполируется в соответствии с отделкой окружающей поверхности(#4 или электрополированный). Цель – этобесшовный внешний вид-Сварной шов должен быть незаметен для глаза и процесса очистки.
Шаг 4: Окончательная обработка поверхности
Для фармацевтических применений весь питательэлектрополированный. Электрополировка удаляет микроскопический поверхностный слой, удаляя въевшееся железо и создаваяпассивная, ультрагладкая поверхность(Ra меньше или равно 0,4 мкм), устойчивый к бактериальной адгезии.
Выводы аудита менеджера по обеспечению качества: случай грубой сварки
Во время аудита безопасности пищевых продуктов менеджер по обеспечению качества отметил кормушку сгрубый, обесцвеченный сварной шовпо интерьеру. Сварной шов не был очищен, что привело к окислению (засахарению) обратной стороны. Шероховатая поверхность представляла собойпотенциальный приют для бактерий. Фидер был отклонен.
Наше решение:Мыпродуйте все санитарные сварные швы аргономи проверьте обратную сторону с помощьюбороскопна всех закрытых сварных швах. Мы предоставляемкарты сварных швовс указанием местоположения и квалификации сварщика для каждого сварного шва на питателе.
Принципы санитарного проектирования, которым мы следуем:
Минимальный внутренний радиус R10-острые углы задерживают продукт
Самодренирующиеся поверхности(наклон минимум 3 градуса) для предотвращения скопления жидкости
Нет открытых темв товарной зоне - все крепления невыпадающие или внешние
Непрерывные сварные швы-без швов, без нахлесточных соединений (щелей)
Соединения, совместимые с Tri-Clamp®-Промышленный стандарт для быстрой разборки и очистки
Документация для соответствия нормативным требованиям:
Мы предоставляем полный пакет документации:
Сертификаты материалов (3.1)
Карты сварных швов и квалификация сварщиков
Измерения шероховатости поверхности
Сертификаты пассивации (если применимо)
Сертификат чистоты
Контроль качества и сертификация
Проверка сварных швов:
Визуальный осмотр (ВТ):100% сварных швов на соответствие цвета, подрезы, пористость.
Бороскопический осмотр:Внутренние сварные швы на закрытых секциях проверены на предмет окисления с обратной стороны.
Проверка качества поверхности:
Шероховатость:Проверено с помощьюпортативный тестер шероховатости поверхности. Поверхности, контактирующие с продуктом, должны соответствовать указанным Ra.
Пассивация:Проверено согласно ASTM A967 (испытание на сульфат меди или солевой туман).
Проверка размеров:
Критические интерфейсы:Соединения с оборудованием, расположенным ниже по потоку, проверены с помощью манометров годности/непроходимости или КИМ.
Чистота:
Кормушкиочищенный и завернутыйв выделенной чистой зоне. Сертификат чистоты предоставляется по запросу.
Пакет документации:
Сертификаты материалов (EN 10204 3.1)
Карты сварных швов и WPS/PQR
Квалификация сварщика
Отчет о шероховатости поверхности
Сертификат соответствия
Инженерные примечания и часто задаваемые вопросы
|
Материал |
Устойчивость к хлоридам |
Лучшее для |
|
304 |
Умеренный |
Пищевая промышленность (несоленая), сухие порошки |
|
316L |
Отличный |
Фармацевтическая продукция, соленая пища, агрессивные химикаты CIP. |
Электрополировка до Ra меньше или равна 0,4 мкм на всех поверхностях, контактирующих с продуктом. Электрополировка обеспечивает максимально гладкую поверхность и усиливает пассивацию. Мы можем предоставить сертификацию шероховатости для каждого питателя.
Да. Мы разрабатываем питатели, совместимые с CIP: самодренируемые, без застоев и, при необходимости, с возможностью разбрызгивания. Укажите параметры CIP (скорость потока, давление, чистящие средства) во время рассмотрения проекта.
Да. Мы используем соединения Tri-Clamp для всех съемных компонентов. Кормушку можно разобрать на отдельные части без инструментов. Мы также можем предоставить откидные или съемные конструкции бункера для доступа к внутренним поверхностям.

Получить индивидуальное предложение
Укажите мощность питателя, обрабатываемый материал и санитарные требования. Наша команда инженеров предоставит предложение по санитарному проектированию и бюджетное предложение в течение 2 рабочих дней.
Системы качества, поддерживающие этот продукт
| Сертификат ИСО 9001 |
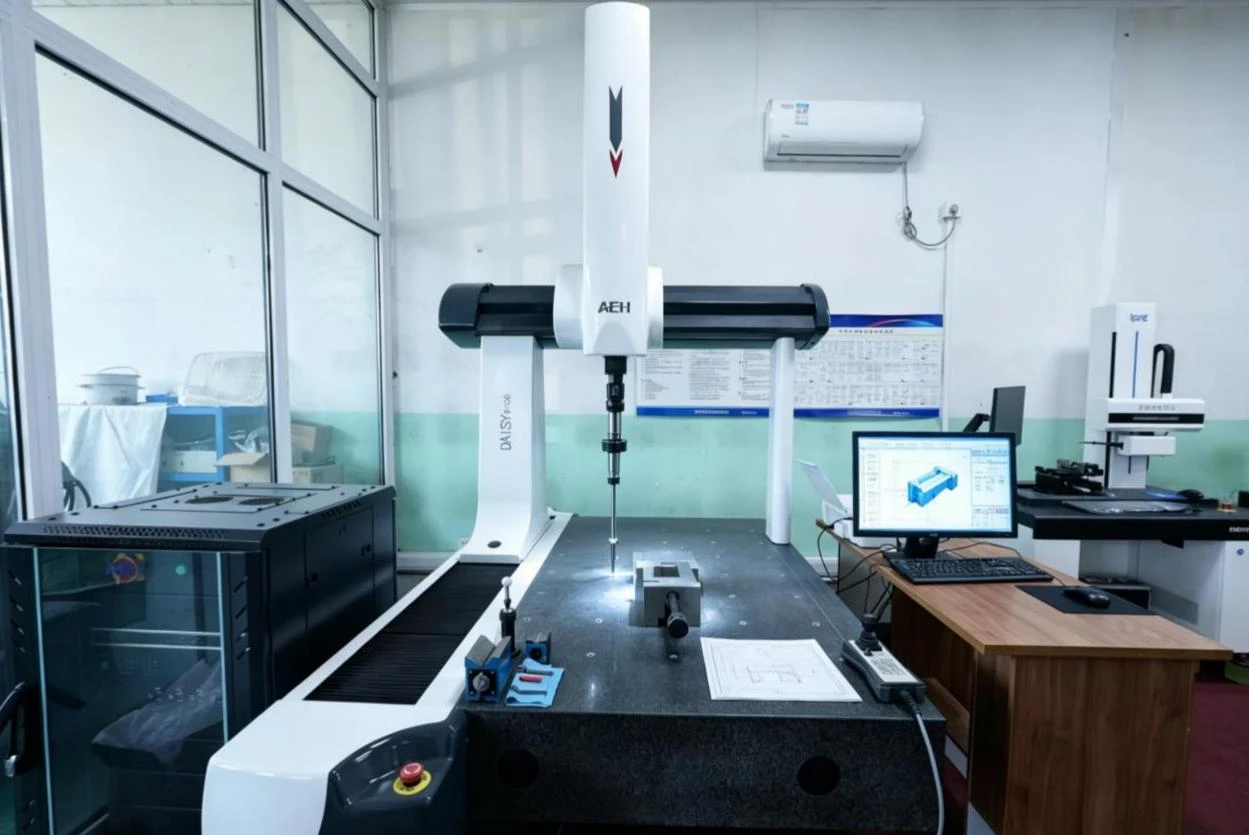
Инспекционное оборудование, используемое для этой части:
Тестер шероховатости поверхности - проверка Ra
Бороскоп - Проверка внутренних сварных швов
Спектрометр - проверка материалов PMI (фармацевтика)
Zento Trilium Metal Tech Co., Ltd.|Тяньцзинь, Китай|info@zntmetal.com
Технические характеристики
|
Спецификация |
Подробности |
|
Материал |
Нержавеющая сталь 304 (стандарт) |
|
Толщина материала |
1,5–3,0 мм (контакт с продуктом) |
|
Поверхностная обработка |
Контакт с продуктом: № 4 матовый (Ra менее или равно 0,8 мкм) или электрополированный (Ra менее или равно 0,4 мкм) |
|
Сварная отделка |
Непрерывная сварка TIG, шлифовка заподлицо и полировка в соответствии с основным материалом |
|
Санитарные характеристики |
Минимальный внутренний радиус R10, самодренажные уклоны (минимум 3 градуса), отсутствие открытой резьбы. |
|
Соединения |
Обжимные втулки, совместимые с Tri-Clamp®, резьбовые (санитарные) или фланцевые |
|
Очищаемость |
Полностью дренируемая конструкция, совместимая с CIP (очистка на месте). |
|
Упаковка |
Индивидуально упакованы в чистый полиэтилен, упакованы в ящики. |
|
Сертификация |
Соответствует ISO 9001; сертификаты материалов по EN 10204 3.1; Материалы, соответствующие требованиям FDA |
горячая этикетка : питатель из нержавеющей стали, производители, поставщики, завод по питанию из нержавеющей стали в Китае, Генераторные базы, Прочные сварные конструкции, Промышленные машинные базы, Питатель из нержавеющей стали, Универсальная мобильная база, Сварные опоры конвейера


